广东三木装饰材料有限公司生态板生产工艺流程与质量管控要点
📅 2026-09-24
🔖 广东三木装饰材料有限公司:装饰板材,室内装饰材料,生态板,饰面材料,装饰材料供应
生态板压贴后出现表面碳化、板面波浪纹,问题往往不在饰面纸本身,而在热压工序的温控曲线。这类投诉在定制家居行业并不少见,也倒逼上游板材企业把工艺窗口收得更窄。
热压工序:温度与时间的博弈
目前行业内生态板主流采用三聚氰胺浸渍胶膜纸饰面,热压温度通常控制在150℃~165℃之间。温度偏低,树脂固化不充分,表面耐划痕性能下降;温度偏高,则容易导致基材内部水分急剧汽化,形成鼓泡。广东三木装饰材料有限公司在这一环节采用分段升温工艺,将压机上下热板温差控制在±2℃以内,配合0.8~1.2MPa的单位压力,使饰面材料与基材之间形成稳定的胶合层。
值得关注的是,基材含水率对压贴质量影响极大。我们要求进入压机前的生态板基材含水率控制在8%~12%,超出这个区间,即便温度曲线再精准,也难保成品不出现翘曲。
质量管控的三个关键节点
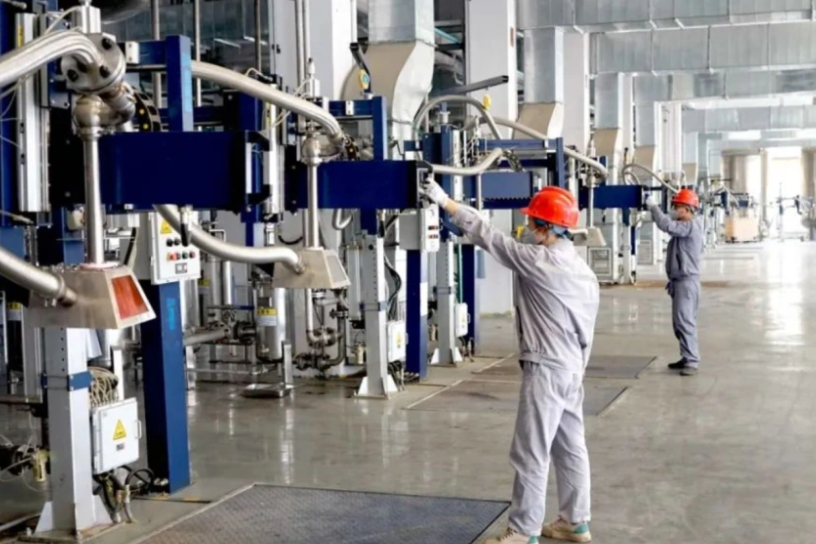
从原纸浸渍到成品入库,广东三木装饰材料有限公司:装饰板材,室内装饰材料,生态板,饰面材料,装饰材料供应的质量体系覆盖了十余道检测工序,其中三个节点最为关键:
- 浸渍量检测:每批次浸渍纸的上胶量需达到120%~150%,过低会导致固化后表面孔隙率偏高,耐污性能不达标。
- 预固化度控制:挥发分含量保持在5.5%~7.5%,确保压贴时树脂流动性适中。
- 成品耐候测试:随机抽样进行72小时恒温恒湿循环测试,观察板面是否出现龟裂或色差。
选型时的实用参考
下游客户在选择生态板时,不妨关注两个容易被忽略的指标:表面耐龟裂等级和握螺钉力。前者反映饰面层在温差变化下的稳定性,后者直接关系到定制柜体的结构强度。一般来说,优质生态板的握螺钉力应不低于1000N,表面耐龟裂达到5级以上。
从应用端来看,生态板正从传统的柜体材料向墙面装饰、吊顶等领域延伸。这对室内装饰材料的综合性能提出了更高要求——不仅要好看,更要经得起时间和环境的考验。工艺上的每一度温差、每一秒压贴时间,最终都会写在板面上。